
Informations
Bottes de jardin : la sécurité du pied est cruciale
Pour le jardinage régulier, les bottes de jardin ne sont pas qu’une question de confort. C’est un véritable EPI (équipement de protection i…

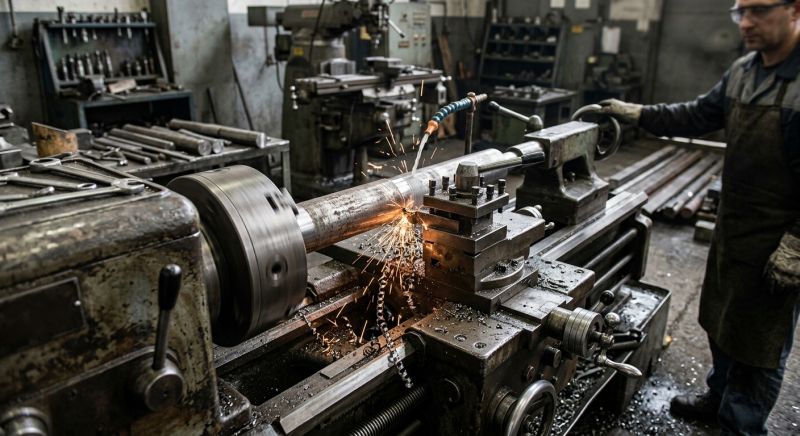
Copeaux, métal en fusion et huiles de coupe sont trois risques qui n’attaquent pas le pied de la même façon, et qui n’appellent donc pas la même chaussure. Un modèle « universel » protège correctement sur un poste et mal sur le suivant. C’est souvent là que les accidents commencent. Dans cet article, on part du risque réel, on regarde ce que disent les normes, puis on passe poste par poste.
Sur le papier, ces trois risques paraissent proches. En pratique, chacun abîme la chaussure et le pied par un mécanisme bien à lui.
L’huile agit lentement, sur des mois : le cuir durcit et la semelle se dégrade avant que personne ne s’en aperçoive, souvent jusqu’au jour où elle lâche.
La norme EN ISO 20345 sert de base à la plupart des chaussures de sécurité vendues en Europe. Elle définit des catégories de protection (SB, S1, S1P, S2, S3, S4, S5), qui ne se superposent pas toutes : S1, S1P, S2 et S3 concernent des chaussures en cuir ou matériaux équivalents, tandis que S4 et S5 désignent des chaussures entièrement moulées ou polymères. Au sein de la première famille, chaque catégorie ajoute des exigences à la précédente (S1P ajoute l’anti-perforation, S2 la résistance à la pénétration d’eau, S3 combine les deux avec une semelle crantée). Des mentions complémentaires viennent ensuite préciser le niveau de protection.
Les mentions à connaître sont peu nombreuses, mais elles changent tout :
Le pictogramme seul ne suffit pas. Deux modèles affichant le même logo peuvent se comporter très différemment. Il faut lire le marquage complet, lettre par lettre, puis le confronter au risque réel du poste. Une chaussure parfaite pour la manutention peut être inadaptée au soudage, et l’inverse est tout aussi vrai.
Un marquage certifie des essais en laboratoire, réalisés dans des conditions définies. Il ne garantit ni la durée de vie en atelier, ni la résistance à une huile précise, ni le comportement d’une semelle après six mois de sol gras. C’est une condition minimale, pas une promesse. Un bon acheteur le sait, et il réclame la fiche technique complète plutôt que le seul logo.
Les projections de métal fondu et la chaleur rayonnante relèvent d’une norme à part, l’EN ISO 20349, consacrée aux chaussures de protection pour les travailleurs de la fonderie et du soudage. Ses marquages complètent ceux de l’EN ISO 20345 : ils portent notamment sur la résistance aux projections de métal en fusion (par exemple les mentions FO, pour la résistance aux hydrocarbures, ou WG, pour la protection du dessus du pied lors du soudage, à vérifier sur la norme en vigueur). La classe S ne dit rien de la chaleur. Une S3 flambant neuve ne protège donc pas, à elle seule, un opérateur de fonderie : exigez un marquage EN ISO 20349 lisible sur la chaussure.
Chaque poste a son risque dominant. Le reste relève du détail. Voici les situations qu’on rencontre le plus souvent, avec pour chacune le point à ne pas rater.
Ici, le danger est double. Des copeaux longs cherchent la moindre ouverture, et une huile répandue transforme le sol en patinoire. Une classe S3 avec marquage SRC répond au besoin de base. Exigez une semelle résistante aux hydrocarbures, en polyuréthane ou en nitrile plutôt qu’en PVC, et une tige fermée, sans lacets exposés. L’erreur classique ? Choisir une semelle qui se ramollit au contact de l’huile. Elle tient quelques semaines, puis elle se décolle.
Le problème vient des particules incandescentes et des petites projections métalliques, plus que d’une chaleur durable. Un embout composite ou acier et une tige en cuir sans couture ouverte suffisent dans la plupart des cas. Un détail est souvent négligé : les étincelles tombent sur le dessus du pied, pas sur la semelle. Une tige sans recoin, où une particule ne peut pas se loger, fait donc une vraie différence.
Ce poste cumule projections de métal fondu, chaleur et arc. On privilégie une tige en cuir croûte, avec languette et couture protégées, une semelle testée à la chaleur de contact (marquage HRO), un marquage EN ISO 20349, et aucun tissu ni maille synthétique sur le dessus. Le cuir croûte n’est pas le plus confortable, mais il encaisse mieux les projections. Une maille qui chauffe, c’est une brûlure qu’on découvre trop tard.
C’est le poste où les enjeux sont les plus lourds. Le métal en fusion pénètre par la moindre ouverture, et le contact thermique peut durer. Des guêtres ou des jambières sont conseillées, une tige montante protège la cheville, et aucune couture ne doit rester exposée. Le marquage EN ISO 20349 est indispensable ici. Une paire sans ce marquage n’a rien à faire sur ce poste, même si elle est impeccablement finie.
Le risque vient des pièces chaudes posées au sol, et de l’écrasement. La semelle doit résister à la chaleur de contact, l’embout en acier protège des chutes, et la tige doit rester stable pour ne pas vriller à la marche. On oublie souvent que le sol lui-même monte en température au fil du poste.
Ici, l’écrasement, la chute de charges et le sol gras au passage des chariots dominent. La résistance thermique passe au second plan. La priorité va au confort, qui conditionne le port réel, et à l’embout. Une chaussure qu’on n’a pas envie de porter finit au vestiaire, et le risque revient.
Le tableau reprend les points essentiels. Il sert de base de discussion avec le responsable sécurité, pas de cahier des charges complet.
| Poste | Risque dominant | Catégorie minimale | Semelle recommandée | Marquages à exiger |
|---|---|---|---|---|
| Tournage, fraisage | Copeaux longs, huile, glissade | S3 | Résistante aux hydrocarbures (PU ou nitrile) | SRC, P, WRU |
| Rectification, ébavurage | Particules incandescentes | S1P ou S3 | Crantée | Embout, P |
| Découpe, soudage | Projections, chaleur, arc | S3 avec protection thermique | Testée à la chaleur de contact | HRO, EN ISO 20349 |
| Fonderie, coulée | Métal en fusion, contact thermique | EN ISO 20349, avec niveau de protection S3 | Résistante à la chaleur, tige montante | EN ISO 20349, HRO, embout |
| Forge, traitement thermique | Pièces chaudes au sol, écrasement | S3 | HRO, crantée | HRO, embout acier, SRC |
| Manutention, stock | Écrasement, chute de charges, sol gras | S1 ou S1P | Antidérapante, confortable | Embout, SRC |
La méthode qui fonctionne le mieux tient en quelques étapes, sans technologie particulière :
Pour comparer les fiches techniques de plusieurs modèles avant l’essai, des ressources comme industries-pro.fr peuvent servir de point de départ, à recouper avec la documentation du fabricant.
Non. Elle protège contre les chocs, l’écrasement et les perforations, mais pas contre la chaleur d’un métal en fusion. Pour la fonderie, il faut le marquage spécifique EN ISO 20349, comme détaillé plus haut.
Cela dépend de l’exposition réelle. Un opérateur qui passe la matinée au tour puis l’après-midi au stock peut garder une seule paire, à condition qu’elle couvre les deux risques. Dans le doute, le tableau de synthèse donne la réponse la plus prudente.
Il n’existe pas de date unique valable pour tout le monde. Une paire exposée aux huiles et à la chaleur s’use plus vite qu’une paire portée au stock. Fixez une durée indicative, puis un contrôle visuel régulier. Cuir durci, embout déformé, semelle décollée ou imprégnée : ces signaux ne trompent pas.
Le bon choix se fait poste par poste, à partir du risque réel et pas d’une étiquette générale : cartographiez les risques, exigez les marquages adaptés à chaque poste, et faites valider les modèles par ceux qui les portent.
Écrit par chaussure-securite
Normes, niveaux de protection, modèles par métier : le guide pour choisir des chaussures de sécurité adaptées à son poste de travail.
Informations
Pour le jardinage régulier, les bottes de jardin ne sont pas qu’une question de confort. C’est un véritable EPI (équipement de protection i…
Informations
Chaussures de sécurité et basket de sécurité sont souvent très semblables et peuvent causer le doute chez les utilisateurs. Lorsqu’il s’agi…
Informations
Les chaussures de sécurité sont un EPI indispensable à l’exercice de nombreux métiers. Toutefois, beaucoup se demandent qui de l’employeur…

